
Басма көне: 2026 елның 14 августы
Автор: Ху Янвэй, Cymber Metal техник белгече
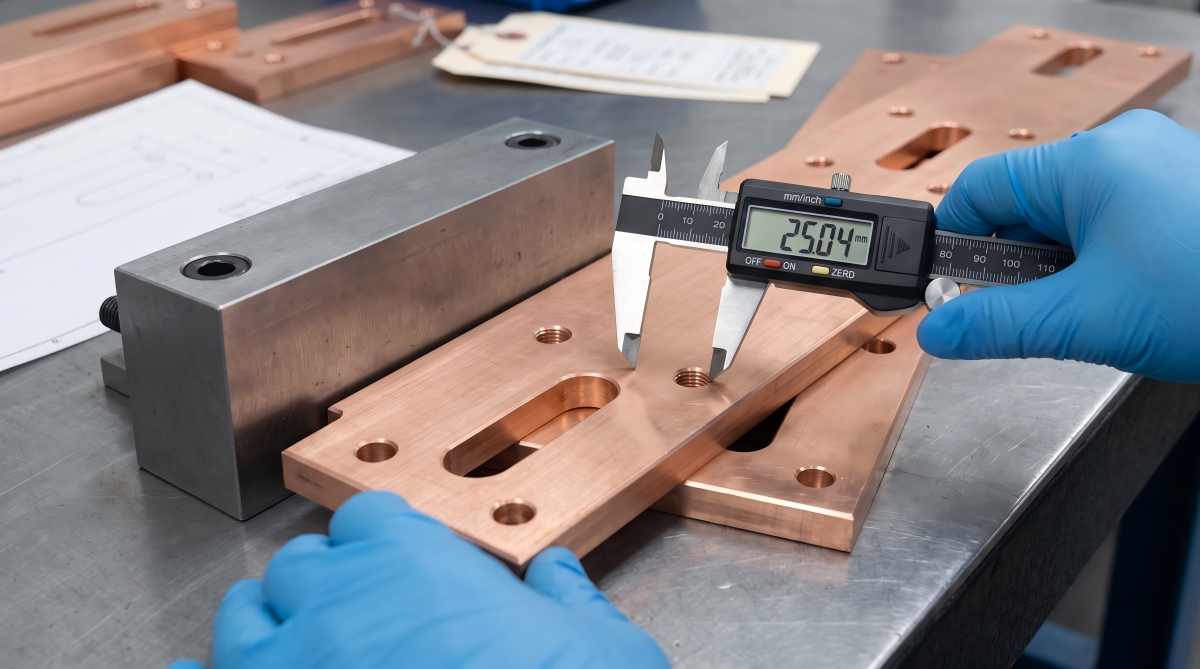
Бакыр шина пластинасы дөрес марка һәм үткәрүчәнлек отчеты белән килеп җитсә дә, җыю линиясен туктата ала.
Гадәти җитешсезлек бик гадәти хәл: һәр тишек диаметры тикшерүне уңышлы узды, ләкин бизәк эшкәртелмәгән кырыйдан үлчәнде, каплау араны киметте, яисә тикшерү вакытында пластина яссы итеп кысылды һәм чыгарылганнан соң кире сикерде. Сатып алучы төркем бәядән акча янга калдырды. Җитештерү кул белән эшкәртү, кире кагылган корпуслар һәм ашыгыч рәвештә алыштыру өчен түләде.
Бу чын эшебакыр шина пластинасын заказ буенча ясауБу бакыр кисү һәм тишекләр бораулау гына түгел. Тәэмин итүче электр, механик һәм җыю таләпләрен контрольдә тотылган материал маршрутына, мәгълүмат системасына, эшкәртү эзлеклелегенә, өслек спецификациясенә һәм тикшерү планына әйләндерергә тиеш.
Бу кулланмада бу термин бакыр пластинадан яки турыпочмаклы тактадан ток үткәрүче шина ясауны аңлата. "Шина пластинасы" - глобаль стандартлаштырылган продукт формасы түгел. Пластина буларак сатып алынган деталь һәм шина яки турыпочмаклы такта буларак сатып алынган деталь, хәтта әзер рәсемнәр охшаш булса да, төрле материал стандартларына һәм фрезер толерантлыкларына туры килергә мөмкин.
Cymber Metal компаниясенең коммерция бите барбакыр шина пластинасын заказ буенча ясауБу кулланмада күпләп сатып алу заказына әйләнгәнче хәл ителергә тиешле катлаулырак сораулар карала.
Тиз җавап: Заказ буенча эшләнгән шинаның сыйфатын нәрсә контрольдә тота?
Ышанычлы бакыр шина пластинасын заказ буенча ясау биш контроль элементына бәйле: тикшерелгән материал һәм температура, функциональ мәгълүмат схемасы, диаметр гына түгел, ә тишек позициясе, үлчәнә торган кырый һәм өслек таләпләре, һәм җитештерү процессына туры китерелгән тикшерү планы. Каплау, турылау, температура һәм төргәкләү толерантлык бюджетына кертелергә тиеш, чөнки һәрберсе әзер үлчәмнәрне, яссылыкны яки җыю туры килүен үзгәртә ала.
Һәр проблеманы чишү өчен бер түземлелек таләп итмәгез. Кайсы элементларның ток үткәрүен, нинди җайланмалар урнаштыруын, изоляцияне саклауны яки бары тик чистарту өчен генә булуын билгеләгез. Аннары эшкәртү һәм тикшерү өчен акчаны ватылу чыннан да зыян китерәчәк урыннарга тотыгыз.
Эчтәлекләр таблицасы
- Бакыр бәясеннән түгел, ә рәсемнән башлагыз
- Материал формасы һәм бакыр дәрәҗәсе
- Функциональ толерантлык стегын төзегез
- Тишек төгәллеге һәм процесс сайлау
- Яссылык һәм температураны үлчәү
- Өслек бизәлеше һәм каплау эзлеклелеге
- Тикшерү һәм тәэмин итүче дәлилләре
- Гомуми төшү бәясе
- RFQ тикшерү исемлеге
- Еш бирелә торган сораулар
Бакыр бәясеннән түгел, ә рәсемнән башлагыз
Килограммның түбән бәясе ясалма шина корпуска бораулаусыз керәме-юкмы турында бернәрсә дә әйтми.
Минем RFQларны карау тәҗрибәм буенча, иң кыйммәтле рәсемнәр һәрвакыт иң тыгыз түгел. Алар һәр үлчәмне мөһим итеп күрсәтә, шул ук вакытта функциональ бәйләнешләрне аңлаешсыз калдыра. "+/-0,05 мм, башкача күрсәтелмәгән булса" дигән язу CNC эшкәртүен һәм деталь буенча тулы тикшерүне мәҗбүр итәргә мөмкин, ләкин шулай да монтажлау интерфейсына карата тишек схемасын контрольдә тота алмый.
Тәэмин итүче бәя куяр алдыннан, рәсемдә дүрт сорауга җавап бирергә кирәк:
- A, B һәм C нокталарын кайсы кырыйлар һәм кырыйлар билгели?
- Кайсы тишекләр детальне урнаштыра, һәм кайсы тишекләр бары тик болт аралыгын гына тәэмин итә?
- Үлчәмнәр каплау, бөкләү һәм турылау алдыннан яки аннан соң кулланыламы?
- Яссылык ирекле хәлдәме, әллә деталь чикләнгән хәлдәме, бәяләнәме?
Вебсайт мисалыэлектр шкафлары өчен бакыр шиналарны махсус ясаукоммерция продукты категориясен күрсәтә. Ул контрольдә тотылган рәсемне алыштырмый. Шкаф геометриясе, тоташу дизайны, ток, температура күтәрелү, изоляция аралыгы һәм тоташтыручы җиһазлар проектка бәйле булып кала.
| Рәсем төшереп калдыру | Тәэмин итүче нәрсә фаразлый ала | Сатып алучы нәрсә ала |
|---|---|---|
| Функциональ мәгълүматлар юк | Уңайлы чимал кырыйлардан үлчәнгән тишек урыннары | Тишек зурлыгы дөрес, җыелган урыны дөрес түгел |
| Һәр үлчәмдә бер катгый түземлелек | Кирәкме-юкмы, тулысынча эшкәртү һәм тикшерү | Ачык куркыныч өстенлекләре булмаганда, югарырак конверсия бәясе |
| Соңгы шарт турында искәрмә юк | Каплау яки бөкләү алдыннан үлчәмнәр тикшерелде | Эшкәртү процессында үтеп, җыю вакытында ватыла торган детальләр |
| "Барлык кырыйларны да чистарт" кына | Тәэмин итүче сайлаган кырый шарты | Изоляциягә зыян китерә торган бөртек юнәлеше яки үткен кырый |
| Өслекнең бизәлеше "якты" дип кенә күрсәтелгән | Косметик полировка | Контрольсез контакт тәртибе булган җәлеп итүчән өлеш |
| Тикшерү ысулы юк | Тәэмин итүче үлчәү җайланмасын һәм җайланманы сайлый | Сатып алучы һәм тәэмин итүче төрле нәтиҗәләрне үлчи ала |
Бакыр шина пластинасын махсус ясау материал формасыннан башлана
Плита, табак, яссы такта һәм алдан үлчәмләнгән шина материалы бер-берсен алыштырырлык сатып алу тасвирламалары түгел. Аларның калынлыгына чыдамлылыгы, кырый торышы, температурасы, калдык көчәнеш, киңлекне контрольдә тоту һәм кулланыла торган материал стандарты төрле булырга мөмкин.
Күп кенә югары токлы компонентлар өчен сатып алучылар C11000 электролитик ныклы бакырдан яки C10200 кислородсыз бакырдан башлыйлар. Ике сортның да "саф" сүзеннән генә сайланырга тиеш түгел.
C11000 электр хезмәтләрендә киң кулланыла. C10200 кислород белән бәйле эшкәртү тәртибе мөһим булганда каралырга мөмкин. C10100 югарырак сафлыктагы кислородсыз электрон класс нигезләнгән очракта мөһим булырга мөмкин. Дөрес сайлау стандартка, үткәрүчәнлеккә, формалаштыруга, тоташтыруга, атмосферага һәм сертификат таләбенә бәйле.
20°C температурада 100% IACS якынча 58 MS/m туры килә. Бу сан файдалы, ләкин ул яссылыкны, тишек урнашуын, контактка каршы торучанлыкны яки әзер деталь сыйфатын расламый. Һәр бакыр пластина бер үк кыйммәткә ия дип фаразлау урынына, кирәкле минималь үткәрүчәнлекне һәм сынау ысулын күрсәтегез.
Материал контексты өчен, Cymber Metal's сайтына күз салыгызсаф бакыр шина материалларыһәмбакыр пластина вариантлары.
ASTM B187/B187M гадәттә бакыр шина тактасы, стержень һәм формалар белән бәйле, ә ASTM B152/B152M бакыр бит, тасма, пластина һәм прокат тактасын үз эченә ала. ASTM B248/B248M тимердән ясалган бакыр пластина, бит, тасма һәм прокат тактасы өчен гомуми таләпләрне билгели.
Европа спецификацияләрендә EN 13601 электр максатларында кулланыла торган бакыр таякчык, корыч һәм чыбык өчен кулланылырга мөмкин, ә EN 13599 электр максатларында кулланыла торган пластина, бит һәм тасмага карый.
Сатып алу заказында төрле системаларны автоматик рәвештә эквивалент дип карау урынына, бер төп класс, стандарт, сыйфат һәм форма күрсәтелергә тиеш.
IACS һәм кисемтә мәйданы буенча гына ток номинальлеген исәпләмәгез. Рөхсәт ителгән ток һәм температура күтәрелү шулай ук AC яки DC эшенә, әйләнә-тирә мохит температурасына, корпус вентиляциясенә, тире һәм якынлык эффектларына, тоташу каршылыгына, кыска ялганыш көчләренә һәм җыю геометриясенә бәйле. Каплау интерфейсны идарә итә; аны файдалы бакыр ток үткәрүче кисемтә дип санарга ярамый.
| Материал яки форма турында карар кабул итү | Сатып алучы өчен өстенлек | Тикшерү өчен җитештерү ышкылуы | RFQ детальләре |
|---|---|---|---|
| C11000 электр бакыры | Күп кенә шиналар өчен таныш югары үткәрүчәнлекле маршрут | Темперамент һәм кислород белән бәйле кушылу чикләре процесска туры килергә тиеш | Эретмә, стандарт, температура һәм минималь үткәрүчәнлек |
| C10200 кислородсыз бакыр | Тиешле эшкәртү яки хезмәт күрсәтү таләпләре өчен аз кислород күләме | Кислород үз-үзен тотышы мөһим булмаса, югарырак материал бәясе бернинди дә кыйммәт өсти алмый | Эретмә билгеләмәсе, продукт стандарты һәм сертификаты |
| Тәгәрмәчле пластина | Киң яки стандарт булмаган профильләр өчен гамәли | Калынлык, яссылык һәм калдык көчәнеш эшкәртүгә тәэсир итә | Калынлыкка чыдамлылык, яссылык һәм эшкәртү рөхсәте |
| Яссы такта яки шина материалы | Кабатланган турыпочмаклы кисемтәләр өчен нәтиҗәле | Киңлек һәм кырый шартлары мәгълүмат сайлауны чикләргә мөмкин | Киңлек, калынлык, кырый радиусы һәм турылык |
| Йомшак яки җылытылган хәл | Бөкләү һәм формалаштыру җиңелрәк | Эшкәртүнең бозылуы һәм кысу сизгерлеге арту | Чыдамлык, бөгелү юлы һәм соңгы яссылык шарты |
| Катырак холыклы | Кайбер геометрияләрдә катылыкны яхшырак эшкәртү | Югарырак формалаштыру көче һәм мөмкин булган кире кайту | Темперамент, бөгелү радиуслары һәм механик үзлек чикләре |
Электр материаллары турында киңрәк фикер алышу өчен, мәкаләшина җыелмалары өчен электр бакыр пластина параметрларыүткәрүчәнлекне, калынлыкны һәм пластина сыйфатын үз эченә ала. Бу җитештерү кулланмасы материал сертификаты тәмамланган урыннан башлана.
Функциональ толерантлык стегын төзегез
Толерантлыклар сатып алучының рәсемне төгәл күрсәтү теләгенә түгел, ә җыю функциясенә буйсынырга тиеш.
Башта тотрыклы мәгълүмат схемасын кулланыгыз. А мәгълүматлары еш кына төп урнаштыру яки контакт яссылыгы булып тора. В һәм С мәгълүматлары эшкәртелгән кырыйлар, тишекләрне урнаштыру яки башка кабатланырлык үзенчәлекләр булырга мөмкин. Чимал киселгән кырыйлар, түгәрәкләнгән почмаклар һәм сыгылмалы өслекләр начар мәгълүматлар бирә, әгәр рәсемдә аларның ничек модельләштерелүе махсус билгеләнмәсә.
Аннары үлчәмнәрне дүрт дәрәҗәгә бүлегез:
- Монтажлау өчен мөһим үзенчәлекләр: тишекләрне, тоташтыру мәйданчыкларын, тоташтыру баскычларын һәм изоляция интерфейсларын урнаштыру.
- Электр үзенчәлекләре: ток үткәрүче кисемтә, контакт каплау һәм плитәләнгән контакт зоналары.
- Гомуми җитештерү үзенчәлекләре: тышкы профиль, киңлек тишекләре һәм эшләми торган кисемтәләре.
- Косметик үзенчәлекләр: форманы яки актуальлекне контрольдә тотмый торган тышкы кыяфәт чикләүләре.
Түбәндәге кыйммәтләр гамәлиУниверсаль кабул итү чикләүләре түгел, ә RFQ башлангыч нокталары һәм Cymber Metal гарантияләре түгелСоңгы түземлелек деталь зурлыгына, бакырның температурасына, калынлыгына, процесс маршрутына, каплау эзлеклелегенә, санына, мәгълүмат схемасына һәм тикшерү ысулына бәйле, һәм рәсем белән расланырга тиеш.
| Функция | Мөмкин булган RFQ сөйләшүен башлау | Ни өчен сатып алучы аны расларга тиеш |
|---|---|---|
| Тышкы профильне лазер яки су агымы белән кисү | +/-0,20 - +/-0,50 мм | Озын детальләр, калын пластина, борылыш, конус, җылылык кертү һәм кырыйларны эшкәртүне үзгәртү мөмкинлеге |
| CNC белән эшләнгән датум кырые яки җирле баскыч | +/-0,10 - +/-0,20 мм | Тыгызрак күрсәткечләр тотрыклы җайланма, контрольдә тотылган температура һәм билгеләнгән үлчәү җайланмасын таләп итә |
| CNC белән борауланган теш диаметры | +/-0,05 - +/-0,10 мм | Бораулау зурлыгы, чыгу тишеге, каплау һәм үлчәү ысулы нәтиҗәгә тәэсир итә |
| Лазер белән киселгән яки тишелгән ачык тишек диаметры | +/-0,10 - +/-0,25 мм | Калынлык-тишек нисбәте, штамп тузуы, конус һәм чүп-чар нәтиҗәдә өстенлек итә ала |
| Реамедланган урынлаштыру тишеге | H7 кебек туры килү классы, функция таләп иткәндә генә | Тишек зурлыгы гына урнашу яки тоташтыру хатасын контрольдә тотмый. |
| Гомуми җыю тишеге схемасы | Билгеләнгән мәгълүматлардан 0,20 - 0,30 мм га кадәр чын позиция зонасының диаметры | Зур яки сыгылмалы пластиналар өчен башка зона һәм чикләнгән халәт билгеләмәсе кирәк булырга мөмкин |
| Критик локация тишеге схемасы | Билгеләнгән мәгълүматлардан 0,10 - 0,15 мм га кадәр чын позиция зонасының диаметры | Диаметры 0,05 мм яки аннан да тыгызрак - бу процесс мөмкинлекләрен тикшерүне таләп итә торган югары бәяле функция. |
| Гомуми CNC өслеге | Башлангыч фикер алышу ноктасы буларак максимум 3,2 микрометр Ra | Үлчәү юнәлеше һәм чик билгесе билгеләнергә тиеш |
| Критик контакт тактасы | Башлангыч фикер алышу ноктасы буларак максимум 1,6 микрометр Ra | Буыннарның каршылыгы шулай ук яссылыкка, оксидка, каплауга, басымга һәм чисталыкка бәйле. |
| Критик тишек яки контакт зонасы бөреше | Максималь бөрешмә якынча 0,05 мм | Шулай ук тишү юнәлеше һәм тикшерү ысулы билгеләнергә тиеш |
| Гомуми тышкы кырый бөркетү | 0,2 - 0,5 мм х 45 градуслы фаскадан соң максималь калдык бөртек якынча 0,10 мм, яки күрсәтелгән урыннарда R0,2 - R0,5 | Изоляция, сыдырылу һәм парлашу өслекләре өчен төрле чикләүләр кирәк булырга мөмкин |
| Локаль контакт тактасы яссылыгы | Билгеләнгән 100 ммлы катлам өстендә 0,10 - 0,20 мм; югарырак сорау өчен 0,05 - 0,10 мм | Функциональ платформаны гына контрольдә тотыгыз һәм ярдәм шартын билгеләгез |
| Озын нечкә шиналарның җирле ирекле халәт яссылыгы | RFQ фикер алышу ноктасы буларак билгеләнгән теләсә нинди 300 мм тикшерү аралыгында 0,20 - 0,50 мм | Бәяләү тәрәзәсен һәм ярдәм шартын билгеләгез, һәм тулы өлеш озынлыгы буенча аерым гомуми яссылык чиген күрсәтегез. |
Ике урнаштыру тишеге билгеләнмәгән кырыйлардан йөзеп чыгарга рөхсәт ителгәндә, декоратив почмак өчен +/- 0,05 мм өчен түләмәгез. Критик контроль чараларын бары тик мөһим элементларга гына кулланыгыз һәм гомуми үлчәмнәргә сайланган кисү маршрутына туры килә торган түземлелек бирегез.
Cymber Metal's җәмәгатьчелегебакыр CNC эшкәртү ярдәмепроцесс контекстын тәэмин итә. Һәрбер толерантлык рәсемне карауны таләп итә, чөнки кыска 5 мм пластина һәм 1500 мм сыгылмалы шина бер үк эшкәртү эше кебек эшләми.
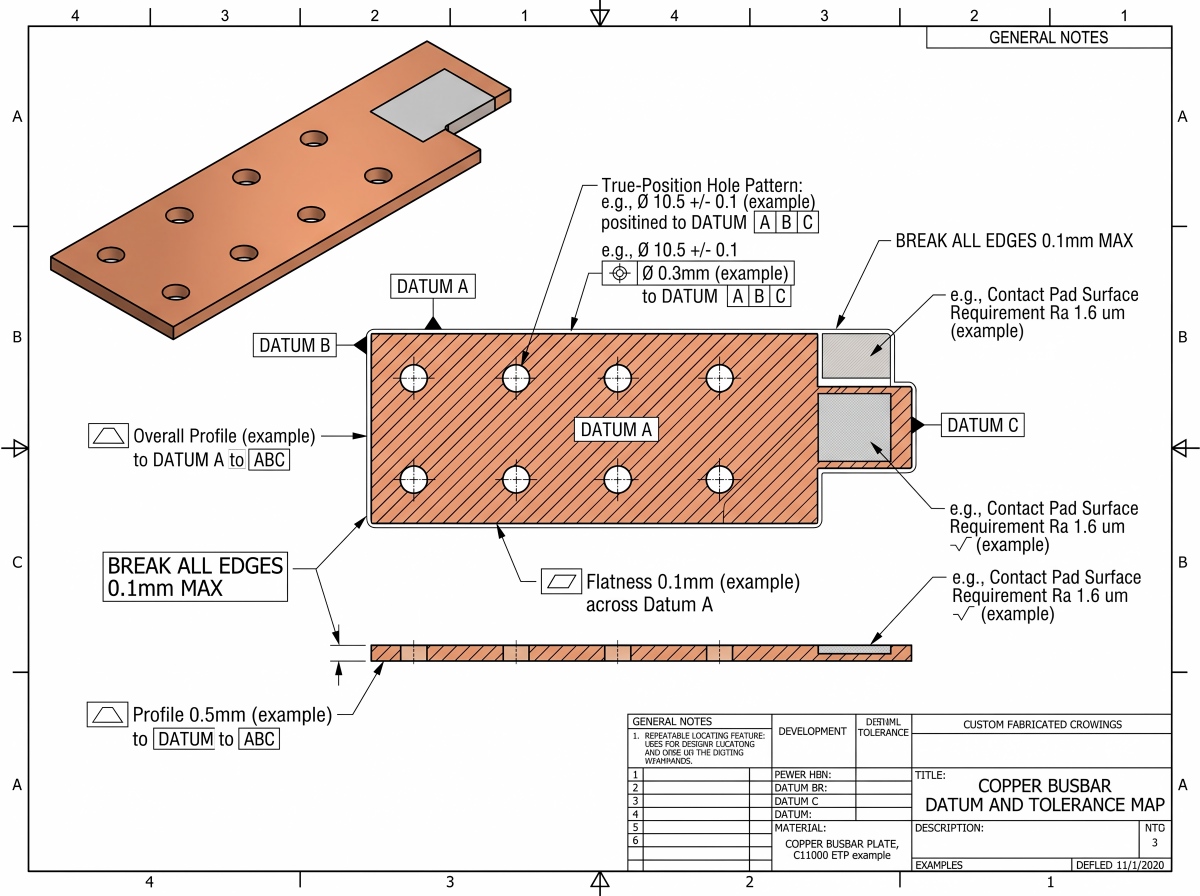
Тишек төгәллеге тишек диаметрыннан да зуррак
Тишек аша үтүче болт шинаның дөрес урнашуын исбатламый.
Тишек диаметры, позициягә чыдамлылык, төп адым, кырый арасы, каршы чокыр геометриясе һәм бөрү торышы төрле конструкция мәсьәләләрен хәл итә.
Тишек күчәре позициясе А мәгълүматларына сылтама ясалганда, позиция толерантлыгы шулай ук күчәр юнәлешен дә контрольдә тота. Аерым перпендикулярлык контролен бары тик ул бәйсез функциональ таләпкә хезмәт иткәндә генә өстәгез.
Диаметр үлчәгече тишек үзәге тоташтыручы терминалдан 0,8 мм ераклыкта булганда, 11,0 мм тишек булуын раслый ала. Ике факт та дөрес булырга мөмкин.
Координаталар түземлеге дә геометрик түземлекләрдән аерылып тора. Әгәр тишек үзәге X +/-0.10 мм һәм Y +/-0.10 мм га урнашкан булса, аның үзәге 0.20 x 0.20 мм квадрат эчендә теләсә кайсы урынга күчә ала.
Почмактагы максималь радиаль тайпылыш якынча 0,141 мм. Диаметры 0,20 мм булган чын позиция зонасы нибары 0,10 мм радиаль тайпылышка гына рөхсәт итә. Бу билгеләр эквивалент түгел.
Кабатланган тишек үрнәкләре өчен, шул ук мөнәсәбәттә +/- координата түземлелекләренең башка җыелмасын урнаштыру урынына, төп үлчәмнәрне һәм A, B һәм C га карата чын позицияне кулланыгыз.
ASME Y14.5 нигезендәге сызым буенча максималь материал торышы тишекләр өчен файдалы бонус түземлелеге бирә ала, ләкин аны инженерлар төркеме парлашу шартларын аңлаган очракта гына кулланырга кирәк.
Контакт мәйданчыгы өчен җирле яссылыкны, каршы функциональ йөз өчен А га параллелизмны һәм кирәк булганда контрольдә тотылган тышкы контур өчен профильне кулланыгыз. ISO GPS сызымы нигезендә, ISO 1101, ISO 5459 һәм игълан ителгән спецификация принципларын даими рәвештә кулланыгыз. ASME һәм ISO символ системаларын очраклы рәвештә кушмагыз.
Функциядән тишек процессын сайлагыз
| Процесс | Иң яхшы коммерция максатларында куллану | Төгәллек яки сыйфатлы ышкылу | Партия икътисады |
|---|---|---|---|
| Сугу | Стабиль күләмдә кабатланган тишекләр һәм профильләр | Тәгәрәү, штамп аралыгы, конус, бөтерү юнәлеше һәм корал тузуы | Кораллар бәясе күләме буенча кире кайтарылырга мөмкин, ләкин дизайнны үзгәртү өчен нәтиҗәсез. |
| CNC бораулау яки фрезерлау | Катнаш функцияләр, кечерәк партияләр һәм контрольдә тотылган тишек үрнәкләре | Цикл вакыты, чипны контрольдә тоту, чыгу чыбыгы һәм җайланма хәрәкәте | Аерым перфораторсыз сыгылмалы, ләкин һәр деталь өчен күбрәк машина вакыты бар |
| Бораулау һәм скважинаны бораулау | Тишекләрне яки билгеләнгән туры килүләрне табу | Алдан тишекнең тотрыклылыгы, тигезләнеше һәм тиешле материал терәге кирәк | Җыю диаметрын туры килү дәрәҗәсендә контрольдә тотуны таләп иткән урыннарда гына кулланыгыз |
| җепселле лазер белән кисү | Профильне тиз үзгәртү һәм өстәмә битләр белән эшләү | Бакырның чагылышлылыгы, җылылык керүе, калдыклар һәм кечкенә тишекләр сыйфаты җиһазларга һәм калынлыкка бәйле. | Түбән махсус корал бәясе, прототиплар һәм профильләрне үзгәртү өчен нәтиҗәле |
| Абразив су агымы | Түбән җылылык кертү мөһим булган профильләр | Кырның конуслануы, кырыйларның тигезсезлеге, абразив калдыклар һәм әкренрәк цикл | Сыгылмалы геометрия өчен файдалы; эшкәртү әле дә кирәк булырга мөмкин |
| Чыбыклы EDM | Катлаулы яки югары дәрәҗәдә контрольдә тотылган профильләр | Әкрен кисү һәм югарырак конверсия бәясе | Гадәти ачык тишекләргә түгел, ә аны аклаучы мөһим үзенчәлекләргә игътибар итегез |
Дөрес процессны төрлечә эшләргә мөмкин. Гомуми тишекләрне тишегез, ике урнаштыру тишеген CNC белән эшкәртегез һәм мөһим контакт этабын гына эшкәртегез.
Бу гибрид ысул еш кына һәр функцияне тулысынча эшкәртүгә яки тишкеч коралын беркайчан да контрольдә тоту өчен эшләнмәгән урнаштыру чыдамлылыгын тотарга мәҗбүр итүгә караганда экономиялерәк.
Саф бакыр йомшак һәм кырыйлары җыелып, пычранып һәм тартылып бетә. Үткен уңай тырмалау кораллары, каты, ләкин бозылмый торган җайланма, вак-төякләрне контрольдә тоту һәм яраклы суыту матдәсе.
Артык кысу көче станоктагы нечкә пластинаны яссыландырырга һәм кысуны ачканнан соң җәяне җибәрергә мөмкин, бу классик нәтиҗә бирә: станокта яхшы, ирекле хәлдә түземлелектән чыгып.
Cymber Metal'ның гомуми битеCNC, EDM һәм шина эшкәртү җиһазларытәэмин итүчене тикшерү вакытында файдалы. RFQ бәягә нинди төгәл процесс, җайланма һәм тикшерү маршруты кертелгәнлеген сорарга тиеш.
Чын җыю өчен дизайн рөхсәте
Болт аралыгы тишекләрен номиналь болт диаметрында үлчәмәгез. Билгеләүче беркеткеч һәм җыю стандартын кулланыгыз, аннары мөмкин булган араны тулы өемгә карата исәпләгез:
- Шина тишегенең урнашуы
- Терминал тишегенең урнашуы
- Корылмага чыдамлылык
- Кронштейн хәрәкәте
- Каплау калынлыгы
- Урнаштыру мөмкинлеге
Уялар өем-өемне йота ала, ләкин аларның юнәлеше мөһим. Ялгыш күчәренә параллель булган уя чыгымнарны арттыра һәм бернәрсәне дә хәл итми.
Әгәр ике тишек тә җылылык яки җитештерү хәрәкәтенә юл куймыйча детальне бикләсә, җыю артык кысылырга мөмкин.
Кирәкле беркеткеч урнаштыру шартларыннан чыгып, каршы раковиналарны һәм каршы тишекләрне билгеләгез. Йомшак бакырда агрессив каршы раковина болт йөкләнеше астында деформацияләнергә мөмкин.
Тишек тирәсендәге нечкә калдык кисемтә дә кысу вакытында кызынырга яки бозылырга мөмкин. Соңгы рәсемне төзәтүдә электр һәм механик конструкцияне аерып булмый.
Идеаль тишек үрнәгеннән соң яссылык югалырга мөмкин
Бакыр материал алынганда, ныгытма җибәрелгәндә һәм температура үзгәргәндә хәрәкәтләнә.
Тәэмин итүче бөгелгән пластинаны станок өстәленә кыстыра ала, һәр тишекне төгәл бораулата һәм бик яхшы нәтиҗәләр күрсәтә ала. Кыскычларны җибәрегез, һәм пластина үзенең ирекле бөгелгән хәленә кайтырга мөмкин.
Әгәр рәсемдә тикшерү шарты беркайчан да билгеләнмәгән булса, ике як та үз үлчәүләрен яклый ала.
Кисү, асимметрик кесәгә салу, тишү, бөкләү, җирле ялтырату, турылау һәм каплау көчәнешне яңадан бүлешергә мөмкин.
Пластинаны җиңелрәк яссыландыру өчен расланмаган җылыту җайланмасын өстәү зыянсыз төзәтмә түгел. Ул температураны, ныклыкны, катылыкны һәм аннан соңгы бозылуны үзгәртергә мөмкин. Процесс эзлеклелеге квалификация планына керә.
Температура да мөһим.
Бүлмә температурасында бакырның сызыклы җылылык киңәю коэффициенты якынча 16,5-17,0 микрометр/метр/келвин тәшкил итә.
20°C эталон шартыннан 10°C ераклыкта үлчәнгән 1000 мм шина озынлыгы температурадан гына якынча 0,17 мм га аерылырга мөмкин. Бу инде кайбер очраклы билгеләнгән сызу чыдыйлыкларыннан зуррак.
Зур яки сыгылмалы шина пластиналары өчен түбәндәгеләрне күрсәтегез:
- Белешмә температурасы яки температураны төзәтү ысулы
- Ирекле яки чикләнгән халәт үлчәү
- Терәк ноктасы һәм җайланма торышы
- Гомуми яссылык һәм җирле яссылык, әгәр икесе дә мөһим булса
- Соңгы тикшерү алдыннан каплау, бөкләү һәм турылау эшләре башкарыламы
- Кабул ителгән шартны саклап калу өчен упаковка ярдәме кирәк
Яссы деталь тигез булмаган аергычларга тезелсә, артык тыгыз бәйләнсә яки экспорт төргәгендә шуып төшсә, бөгелгән детальгә әйләнергә мөмкин.
Упаковка - сатып алу заказының аскы өлешендәге административ юл түгел, ә үлчәм контроленең бер өлеше.
Өслек бизәлеше косметика билгесе түгел
"Якты һәм шома" - инженерлык өслеге спецификациясе түгел.
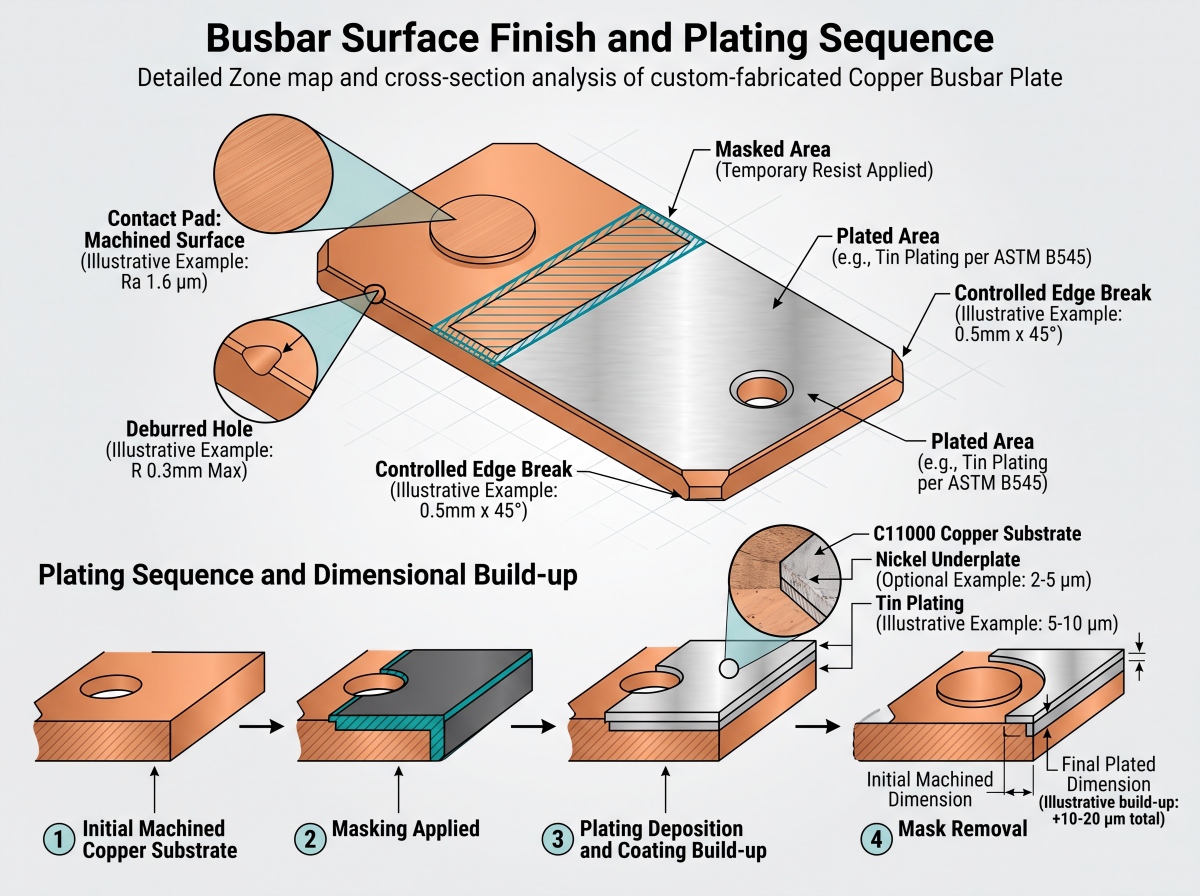
Шина пластинасы гадәттә берничә функциональ зонадан тора. Контакт мәйданчыклары тигезлекне, чисталыкны һәм тоташуга туры килә торган өслек маршрутын контрольдә тотарга тиеш. Изоляцияләнгән кырыйлар бөтерелүне һәм радиусны контрольдә тотарга тиеш. Плиткаланган өлкәләр ябыштыруны һәм калынлыкны кабул итүне таләп итә. Функциональ булмаган өслекләр өчен акыллы косметик чикләүләр генә кирәк булырга мөмкин.
| Өслек зонасы | Нәрсәне контрольдә тотарга кирәк | Нәрсәне фаразларга ярамый |
|---|---|---|
| Электр контактлы тактасы | Тигезлек, тиеш булса, тупаслык, чисталык, каплау, битлек чиге һәм саклау | Көзге бизәлеш автоматик рәвештә түбән контакт каршылыгын булдыра |
| Тишек һәм уем кырыйлары | Тырнау юнәлеше, максималь тырнау яки кырый сынуы, каплау каплавы һәм үлчәм торышы | "Deburred" һәр тәэмин итүче өчен бер үк нәтиҗәне аңлата |
| Изоляцияләнгән кырый | Изоляция системасы белән туры килә торган радиус яки фаска | Гомуми косметик полировка изоляциянең бозылуын булдырмый |
| Плиталы контактсыз өлкә | Каплау төре, минималь җирле калынлык, ябыштыру һәм тышкы кыяфәт критерийлары | Теләсә нинди калай, көмеш яки никель калынлыгы һәр температурага һәм атмосферага туры килә |
| Косметик йөз | Килешенгән визуаль стандарт белән тырнау, тап, бармак эзе һәм төс чикләүләре | Косметик кире кагу критерийлары эталон үрнәге булмаганда ачык күренә |
Өслекнең тигезсезлеге - бер керү факторы, контактка каршы тору нәтиҗәсе түгел.
1,6 микрометрлы Ra 3,2 микрометрлы Ra га караганда кыйммәтрәк булырга мөмкин, ләкин шомарак сан начар тоташу басымын, оксидны, пычрануны, җитәрлек дәрәҗәдә капланмауны, болтларның йомшаруын яки яраксыз каплауны җиңә алмый.
Әгәр Ra күрсәтелгән булса, үлчәү юнәлешен, кисү яки бәяләү озынлыгын, һәм бу таләпнең каплау алдыннан яки аннан соң кулланылуын күрсәтегез.
Ra 0,8 микрометр яки аннан да нечкәрәк катламнарны, өстәмә эшкәртү һәм тикшерү чыгымнарын функциональ дәлилләр аклаган очракта гына кулланыгыз. Мөһим тоташулар өчен, тоташу конструкциясен күрсәтегез һәм әзер тоташудагы каршылыкны тикшерегез.
Түбәндәге еш очрый торган каплау тасмалары фикер алышу өчен генә, тәкъдимнәр яки хезмәт итү вакыты гарантияләре түгел:
| Каплау юлы | Мөмкин булган RFQ фикер алышу төркеме | Нәрсәне әле билгеләргә кирәк |
|---|---|---|
| Электро-калай | 5-15 микрометр | ASTM B545 яки башка җайга салучы спецификация, минималь җирле калынлык, максималь җыелу, кулланылган очракта яңадан агып чыгу, ябыштыру һәм битлек зоналары |
| Инженерлык никелы | 5-15 микрометр | ASTM B689 яки башка җайга салучы спецификация, утырма классы, мөһим өслекләр, ябыштыру һәм коррозия таләпләре |
| Көмеш | 5-15 микрометр | ASTM B700 яки башка җайга салучы спецификация, минималь җирле калынлык, пычрануга каршы эшкәртү, контакт режимы һәм тузу циклы |
Каплауны куллану температурасы, атмосфера, тоташтыру цикллары, фретка, коррозия, эретеп ябыштыручанлык һәм контакт дизайны билгели.
Номиналь яки уртача калынлык сатып алучы билгеләгән минималь җирле калынлык белән бер үк түгел.
Каплау карары шулай ук үлчәмнәрне үзгәртә.
Әгәр һәр каршы өслеккә 10 микрометр салынса, тышкы үлчәм теоретик яктан якынча 0,020 мм га арта.
Әгәр тишек стенасы тулы әйләнә буенча радиаль рәвештә 10 микрометр кабул итсә, тишек диаметры теоретик яктан якынча 0,020 мм га кими.
Критик туры килүләрне номиналь яки минималь каплау калынлыгы белән генә түгел, ә рөхсәт ителгән максималь җирле җыелу белән чагыштырып тикшерергә кирәк.
Чын гальваник каплау бүленеше тулысынча бертигез түгел: кырыйлар күбрәк җыелырга мөмкин, чокырлар азрак җыелырга мөмкин, ә стеллаж яки битлек урнашу урыннары җирле үзгәрешләр тудыра.
Шуңа күрә рәсемдә критик үлчәмнәр каплау алдыннан яки аннан соң кулланылуы күрсәтелергә тиеш. Ул шулай ук зур өслекләрне, минималь җирле калынлыкны, маскировка чикләрен һәм тишек стеналарын каплау кирәкме-юкмы икәнен билгеләргә тиеш.
Каплауны сайлау өчен, карап чыгыгызкалай, көмеш һәм никель шина каплавы.
Калай, көмеш һәм никель төрле чикләүләр, коррозия, температура һәм тузу проблемаларын хәл итә. Берсен дә бакыр үзәгенең үткәрүчәнлеген автоматик рәвештә яхшырта торган декоратив яңарту дип атарга ярамый.
Эшкәртү һәм каплау эзлеклелеген контрольдә тоту
Гамәли башлангыч эзлеклелек:
- Материалның сыйфатын, температурасын, калынлыгын һәм кереш торышын тикшерегез.
- Мөһим мәгълүмат үзенчәлекләрен исәпкә алып, буш урынны кисегез.
- Функциональ мәгълүматларны билгеләгез һәм тишек схемасын, уемнарны һәм локаль баскычларны станок белән эшкәртегез.
- Рәсемдә расланган кырый шартын бетерегез һәм кулланыгыз.
- Сайланган маршрут буенча каплау алдыннан бөкләү таләп ителгән очракта, рәсем белән расланган бөкләүне тәмамлагыз, аннары тәэсирләнгән геометрияне кабат тикшерегез.
- Детальне ялтырату катнашмасы, суыткыч яки ябыштыргыч калдыкларын калдырмыйча чистартыгыз.
- Күрсәтелгән өслекләрне каплагыз һәм пластина белән бизәгез.
- Соңгы үлчәмнәрне, каплауны, өслек торышын һәм электр үзенчәлекләрен тикшерегез.
- Эшкәртелгән детальләрне сөртелүдән, оксидлашудан һәм деформациядән саклау өчен төрегез.
Каплаганнан соң эшкәртү киселгән кырыйларда, җепләрдә һәм контакт өлешләрендә ялангач бакырны ачыкларга мөмкин.
Каплаганнан соң бөкләү деформация өчен җитәрлек сыгылучанлыгы булмаган утырманы ярырга яки юкартырга мөмкин. Каплаганнан соң бөкләү стеллажларны урнаштыруны һәм калынлык бүленешен катлауландырырга мөмкин.
Универсаль эзлеклелек юк. Җитештерү алдыннан рәсем һәм процесс планы килешенергә тиеш.
Тикшерү рәсемгә туры килергә тиеш
Материал сертификаты материал турындагы мәгълүматны раслый. Ул әзер тишек үрнәгенең җыелмага туры килүен расламый.
Тикшерү планы шарлы рәсемгә нигезләнеп төзелергә һәм һәр мөһим үзенчәлекне, ысулны, җайланманы, үрнәк алу кагыйдәсен һәм отчет бирү таләбен билгеләргә тиеш.
CMM белән үлчәнгән прототип һәр җитештерү партиясенең бер үк тикшерүне автоматик рәвештә алачагын аңлатмый.
| Тикшерү пункты | Кирәкле дәлилләр яки ысул | Төп чикләү |
|---|---|---|
| Материалның дәрәҗәсе һәм температурасы | MTC җылылык яки участокка тоташтырылган | Тәмамланган үлчәмнәрне расламый |
| Үткәргечлек | Килешенгән каршылык яки үткәрүчәнлек ысулы, мәсәлән, кулланылган очракта ASTM B193 яки ASTM E1004 | Буыннарның каршылыгын расламый |
| Гомуми калынлык һәм тигезлек | Билгеләнгән терәк белән калибрланган калынлык кораллары һәм өслек пластинасы яки CMM ысулы | Кыскыч ирекле халәтнең бозылуын яшерә ала |
| Тишек диаметры | Тыгын үлчәгече, тишеге үлчәгече, күрү системасы яки CMM | Диаметр гына позицияне исбатламый |
| Тишекнең чын урнашуы һәм адымы | CMM яки расланган күрү/фиксация ысулы, сызым мәгълүматларына карата | Нәтиҗәләр мәгълүмат симуляциясенә һәм җайланма торышына бәйле |
| Өслекнең тигезсезлеге | Билгеләнгән үлчәү юнәлеше һәм чикләү белән калибрланган профилометр | Ra гына электр контактларының эшчәнлеген фаразламый |
| Тырнау һәм кырый сыну | Оптик үлчәү, чагыштыру яки килешенгән визуаль/тактиль ысул | "Кискен кырыйлар юк" - санлы кабул итү критерийы түгел |
| Каплау калынлыгы | ASTM B568 буенча XRF, тиешле урыннарда, билгеләнгән мөһим өслекләрдә кисемтә яки башка килешенгән ысул белән | Бер уңайлы уку башка җирдә нечкә урыннарны яшерә ала |
| Каплау ябыштыруы | ASTM B571 мөмкин булган сылтама буларак килешенгән сыйфат яки сан ысулы | Күз белән күрү генә начар әзерлек яки җирле аерылышуны югалтырга мөмкин |
| Әзер детальләрнең каршылыгы | Билгеләнгән сынау тогы һәм тотрыклы температурада билгеләнгән зонд нокталары арасында дүрт терминаллы Кельвин үлчәү | Бу җыелган тоташуга каршылык сынауы түгел |
| Җыелган тоташу каршылыгы | Күрсәтелгән парлашу өслекләре, җиһазлар, шайба урнашуы, момент яки алдан йөкләү, тору шартлары һәм температурасы белән җыелганнан соң дүрт терминаллы Кельвин үлчәү. | Иркен өлешле үткәрүчәнлектән чыгып әйтеп булмый |
Бер метрлы бакыр деталь өчен тикшерү температурасы мөһим түгел. Деталь температурасын теркәгез, кирәк булганда тотрыклыландырыгыз һәм сатып алучы белән тәэмин итүче нәтиҗәләрне чагыштырганда бер үк эталон шартын кулланыгыз.
Тәэмин итүче дәрәҗәсендәге документлар һәм заказ дәрәҗәсендәге язмалар да аерым булырга тиеш.
Cymber Metal'sсыйфат сертификатлары һәм тикшерү документларыкомпания һәм мөмкинлекләр контекстын тәэмин итү. Күпләп җибәрү өчен сатып алу заказында билгеләнгән махсус MTC, үлчәм отчеты, каплау отчеты, беренче товар язмасы яки өченче як тикшерүе кирәк.
Бакыр шина пластинасы "IEC 61439 стандартына туры килә" дип язмагыз, чөнки ул күчергеч җайланма җыелмасына керә.
IEC 61439 стандарты түбән вольтлы бүлгеч һәм идарә итү җайланмалары җыелмаларын һәм аларны тикшерүне карый. Шина компоненты үзенең сызым һәм материал таләпләренә туры килергә тиеш, ә әзер җыелма система дәрәҗәсендәге тикшерү өчен җаваплы булып кала.
Тәэмин итүчене сайлау: Процесс дәлилләрен сорагыз
Тәэмин итүче маршрутны контрольдә тотуын исбатларга тиеш, ялтыратылган бакыр фотосурәтләрен генә күрсәтергә түгел.
Күпләп заказ бирү алдыннан түбәндәге сорауларны бирегез:
- Цитатада нинди материал формасы, сорты, стандарты һәм температурасы күрсәтелгән?
- Кайсы элементлар тишелә, лазер белән киселә, бораулана, фрезерлана, резиналана яки электрон дренаж белән эшкәртелә?
- Мәгълүматлар ничек билгеләнә һәм тишекнең чын урнашуы ничек тикшерелә?
- Каплау, бөкләү һәм турылау алдыннан яки аннан соң үлчәмнәр кабул ителәме?
- Кайсы операцияләр субподрядкага карый һәм бу тәэмин итүчеләр ничек контрольдә тотыла?
- Беренче товар тикшерү отчеты кертелгәнме, һәм һәр партия өчен нинди үзенчәлекләр үлчәнә?
- Рәсемнәрне төзәтү, коралларны үзгәртү һәм процесс тайпылышлары ничек раслана?
- Экспорт төргәге вакытында контакт өслекләре, кырыйлар һәм озын пластиналар ничек сакланачак?
Cymber Metal's җәмәгатьчелегебакыр һәм алюминий белән тәэмин итү чылбыры хезмәтләребиттә мөмкинлекләр дәрәҗәсендә материал сайлау, эшкәртүне координацияләү, тикшерү һәм китерү ярдәме сурәтләнә.
Коммерция бәясе тәкъдим ителгән рәсемнең төгәл күләмен билгеләргә тиеш.
Һәрбер түземлелек соравына "проблема юк" дип җавап бирүче тәэмин итүчедән сакланыгыз.
Контрольләнгән җавап башкача яңгырый: тәэмин итүче мәгълүмат схемасын билгели, туры килмәгән чакыруларны билгели, тишелгән һәм эшкәртелгән элементларны аера, тикшерү җайланмасын аңлата һәм каплаганнан соң нинди үлчәмнәр кулланылуын сорый.
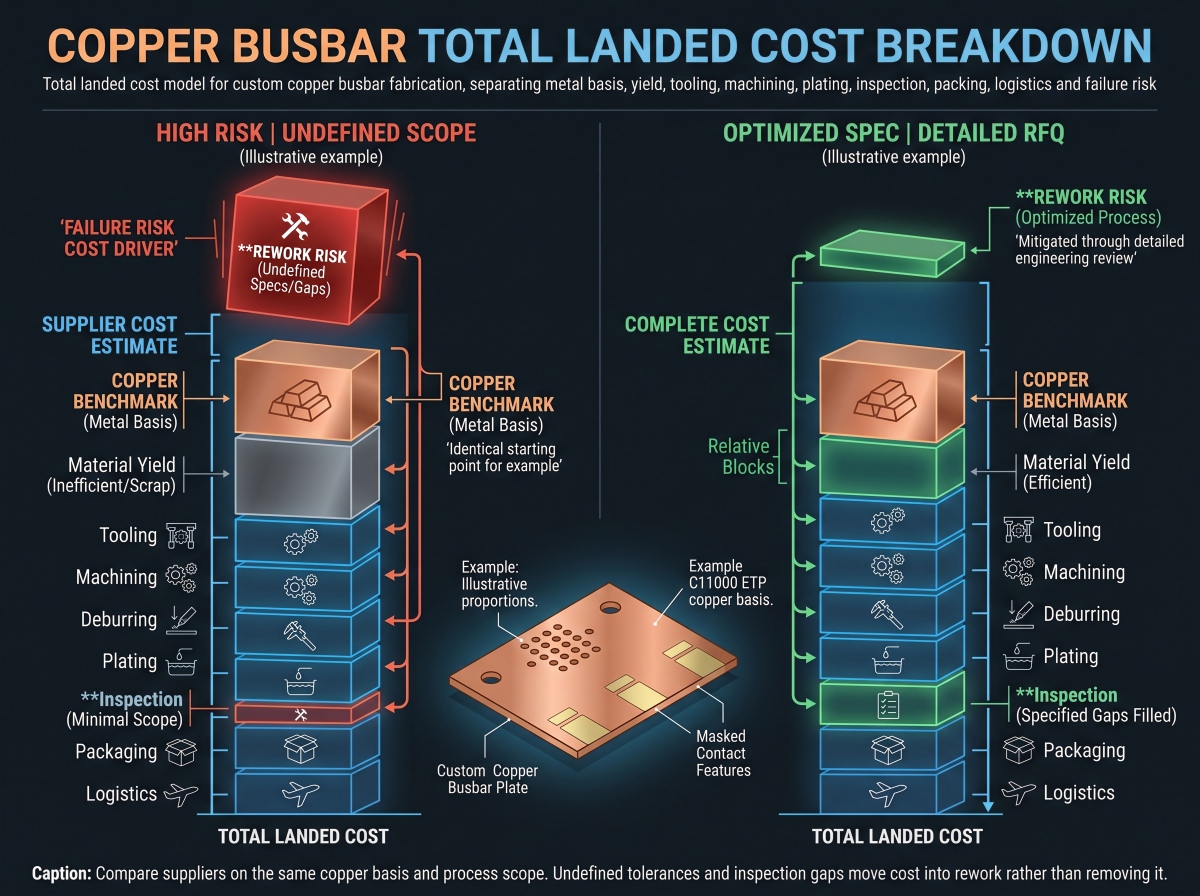
Гомуми төшү бәясе арзан бәяне күрсәтә
Шина бәясе бакыр бәясе һәм берничә борауланган тишек түгел.
Бу модельне кулланыгыз:
Гомуми җир бәясе = металл нигез + сатып алынган материалның уңыш югалтуы + кораллар + эшкәртү + катламнарны чистарту + каплау + тикшерү + төрү + йөк ташу һәм пошлина + яңадан эшләү куркынычы
Металл өлешендә бәяләрнең нигезе күрсәтелергә тиеш.
Кытайдан алынган заказлар өчен, бәя килешенгән SMM бакыр эталонына сылтама ясарга мөмкин. Башка килешүләрдә LME яки фиксацияләнгән бакыр нигезе кулланылырга мөмкин.
RFQ белешмәне, котировка датасын яки уртачалаштыру чорын, валютаны, конверсия премиясен һәм металл нигезенең бикләнгәнме яки заказ буенча көйләнгәнме икәнен билгеләргә тиеш.
Ике тәкъдим дә бер үк металл логика кулланылмаганчы чагыштырмагыз.
Уңыш та шулай ук игътибарга лаек.
8 кг авырлыктагы әзер деталь өчен 8 кг нан артык сатып алынган пластина кирәк булырга мөмкин, чөнки андагы урыннардагы оялар, борылыш, кырыйлардагы өстәмә урын, кыскычлар һәм кулланырга яраксыз калдыклар бар.
Бакыр калдыклары торгызу бәясен саклый, ләкин калдык кредиты машина вакытын, әйләнеш капиталын, сортлауны яки сатып алынган материал белән алынган калдык бәясе арасындагы аерманы юкка чыгармый.
Кораллар һәм партия күләме иң яхшы маршрутны үзгәртә.
Сынаудан соң үзгәрергә мөмкин булган ун прототип детале өчен махсус перфоратор куллану начар карар булырга мөмкин.
Әгәр гомуми тишекләр һәм профильләр ышанычлы рәвештә тишелеп алынса, ә бары тик урнаштыру элементлары гына CNC белән эшкәртелә икән, 20,000 тотрыклы детальне тулысынча CNC белән эшкәртү дә шулай ук исрафка китерергә мөмкин.
Тикшерүнең дә чын бәясе бар.
Һәр косметик кырый өчен CMM отчетларын таләп итү электр куркынычын киметмичә вакытны ала. Ике урнашу тишеген тикшермәү җыю эшен туктатырга мөмкин.
Дөрес план мөһим үзенчәлекләргә 100% тикшерү яки җентеклерәк үрнәк алуны туплый һәм тотрыклы икенчел үзенчәлекләр өчен килешенгән партия планын куллана.
Менә монда арзан котировкалар кыйммәткә әйләнә.
Сатып алучы билгеләнмәгән тишек урнашуын һәм алдан каплау үлчәмнәрен кабул итеп, конверсия өчен кечкенә генә өстәмә акча янга калдыра. Беренче партия килә, M10 болтлары кайбер тишекләргә керә, ләкин тулы катламга түгел, ә операторлар шаблонны кул белән зурайталар.
Хәзер сатып алучының капламасы бозылган, кырыйлары контрольдә тотылмаган, өстәмә хезмәт, панельләр тоткарланган һәм тамыр сәбәпләре турында тулы мәгълүмат юк.
Бакыр шина ясау өчен нәрсә салырга? RFQ
Һәр тәэмин итүчегә бер үк әзер шартны бәяләү өчен җитәрлек мәгълүмат җибәрегез:
- 2D PDF рәсеме, 3D модель һәм рәсемне төзәтү
- Материалның дәрәҗәсе, продукт стандарты, температурасы һәм минималь үткәрүчәнлеге
- Башлангыч материал формасы: пластина, бит, яссы такта яки шина материалы
- Гомуми үлчәмнәр, калынлыкка чыдамлылык, турылык һәм яссылык
- A, B һәм C даталары билгеләмәләре
- Критик тишек диаметрлары, чын позиция, адым, уемнар, җепләр, каршы чокырлар һәм каршы чокырлар
- Профильнең гомуми толерантлыгы һәм җыюга карата мөһим үлчәмнәр
- Бөрер юнәлеше, максималь бөрерү, кырый сынуы, фаска яки радиус
- Контакт тактасының тупаслыгы, тигезлеге, чисталыгы һәм саклау таләпләре
- Ялангач, калай, көмеш яки никель өслеге халәте
- Каплау процессы, минималь җирле калынлык, зур өслекләр һәм маскировка зоналары
- Критик үлчәмнәрнең каплау һәм бөкләү алдыннан яки аннан соң кулланылуы турында белдерү
- Микъдар, прототип саны, беренче әйбергә ихтыяҗ һәм еллык куллану
- MTC, үткәрүчәнлек, үлчәм һәм каплау турында отчетлар
- Сынау җайланмасы билгеләнгән килеш, әзер детальләрнең каршылык отчеты һәм/яки җыелган тоташтыруларның каршылык отчеты
- Үрнәк алу планы, өченче як тикшерүе һәм үзгәрешләрне контрольдә тоту таләпләре
- Төргәкләү, билгеләнгән ил, Инкотерм һәм кирәкле килү көне
Җыю шартларын тәэмин итүчедән яшермәгез һәм аннары бәядә аларның да булуын көтмәгез.
Һәр мөһим интерфейс тирәсендәге берләштерү сызымын яки ким дигәндә болт, терминал, корпус һәм изоляция өемен уртаклашыгыз.
Проектка кагылышлы тикшерү өчен,Шина өчен RFQ сорап Cymber Metal белән элемтәгә керегезрәсем, дәрәҗә, мөһим үзенчәлекләр, өслек эшкәртү, сан һәм тикшерү таләпләре белән.
Хәзерге материалларның барлыгы, эшкәртү мөмкинлеге, заказ күләме һәм китерү графигы сайт битеннән алынган фаразлар урынына чынбарлыктагы спецификация белән расланырга тиеш.
Нәтиҗә
Беренче тишек борауланганчы, махсус шинаның сыйфаты билгеләнә.
Дөрес бакыр маркасын һәм материал формасын сайлагыз. Функциональ өслекләрдән мәгълүматларны билгеләгез. Диаметрны гына түгел, тишекләрнең урнашуын да контрольдә тотыгыз. Контакт өслекләрен косметик өслекләрдән аерыгыз. Толерантлык бюджетына каплау һәм җылылык киңәюен кертегез. Аннары тикшерү ысулын рәсемгә туры китерегез.
Кыйммәтле тәэмин итүче һәрвакыт та югарырак берәмлек бәясе булган тәэмин итүче түгел.
Еш кына материалның чыгышын, соңгы үлчәмнәрен, мөһим тикшерүне һәм төргәкләүне бәядән тыш калдыра, аннары бу чыгымнарны яңадан эшләү һәм тоткарлык буларак кире җибәрә.
Еш бирелә торган сораулар
Универсаль шинага түземлелек юк.
Функциональ иерархия кулланыгыз: тишекләрне, контакт интерфейсларын һәм тоташтыру адымнарын табу өчен катгыйрак контроль; тышкы профильләр һәм киңлек үзенчәлекләре өчен процесс белән туры килә торган гомуми түземлелекләр.
Пластинаның зурлыгы, калынлыгы, температурасы, эшкәртү ысулы, каплау һәм үлчәү шартлары мөмкинлеккә тәэсир итә. Һәр үлчәмгә +/- 0,05 мм куллану урынына, тулы рәсемне процесска бәйле тикшерү өчен җибәрегез.
Тишек диаметрын, функциональ мәгълүматларга карата чын позициясен, кыйммәтне, кырый арасын һәм теләсә нинди каршы раковинаны яки каршы тишегене аерым билгеләгез.
Диаметр үзе генә дә беркеткечнең аерым тишеккә керә алуын раслый. Ул терминал, корпус яки тулы җыю җыелмасы белән туры килүен расламый.
Кабул итү үлчәмнәре каплау алдыннан яки аннан соң кулланылуын күрсәтегез.
Автоматик рәвештә түгел.
Тотрыклы югары күләмле үрнәкләр өчен тишү экономияле һәм кабатланырлык булырга мөмкин, ләкин коралның тузуы, әйләнеп төшүе, тараюы һәм бөтерелү юнәлеше контрольдә тотуны таләп итә.
CNC бораулау яки фрезерлау күбрәк сыгылмалы һәм еш кына катнаш функцияләр яки мөһим тишек үрнәкләре өчен яхшырак, ләкин ул цикл вакытын өсти.
Гибрид маршрут гомуми тишекләр ясый ала һәм CNC белән генә билгеләнә торган объектларны гына таба ала.
Әйе.
Әгәр калынлыгы t булган каплама тишекнең бөтен диварына тигез итеп утырса, тишек диаметры теоретик яктан якынча 2 т га кимергә мөмкин, ә тышкы үлчәм якынча 2 т га артырга мөмкин.
Чын гальваник каплау бүленеше геометриягә, ток тыгызлыгына, маскировкага һәм ыргыту көченә карап үзгәрә. Критик үлчәмнәр каплауның соңгы торышын һәм үлчәү урыннарын күрсәтергә тиеш.
Бер генә Ra кыйммәте дә түбән каршылыклы тоташуны гарантияләми.
Күбрәк эшкәртелгән контактлы майлык өчен максимум 1,6 микрометр Ra, яки гомуми эшкәртелгән майлык өчен максимум 3,2 микрометр RFQ башлангыч чикләүләре буларак хезмәт итә ала.
Чикләүнең каплау алдыннан яки аннан соң кулланылуын күрсәтегез. Югары һәм түбән чик функциональ яктан кирәк булмаса, кабул итү полосасы буларак 1,6 - 3,2 микрометрны күрсәтмәгез.
Соңгы таләп шулай ук тигезлеккә, каплауга, чисталыкка, контакт басымына, болт системасына, каплауга, температурага һәм валидация ысулына бәйле.
Мәгълүмат базасын, терәк торышын, ирекле яки чикләнгән халәтне, тикшерү ысулын һәм эталон температурасын күрсәтегез.
Нечкә яки озын бакыр пластиналар кысылганда яссы булып күренергә һәм азат ителгәннән соң алар кире торгызылырга мөмкин.
Әгәр җыелма махсус рәвештә пластинаны чикли икән, бу җайланма шартын рәсемдә билгеләгез. Югыйсә, килешенгән өслек пластинасы яки CMM урнаштыруы белән ирекле халәттә кабул итүне таләп итегез.
Икесе дә гомумән яхшырак түгел.
C11000 югары үткәрүчәнлекле электр компонентлары өчен киң кулланыла. C10200 - кислородсыз бакыр һәм кислород белән бәйле эшкәртү яки хезмәт күрсәтү мөһим булган очракларда аны куллану дөрес булырга мөмкин.
Кулланыла торган материал стандартын, температурасын, үткәрүчәнлеген, тоташтыру юлын, формалаштыру таләбен, атмосфераны һәм сертификатны чагыштырыгыз.
Кушымта кулланмаган өстенлекле билге өчен түләмәгез.
Юк
MTC бәйләнгән җылылык яки партия өчен материалның дәрәҗәсен, составын, температурасын яки башка хәбәр ителгән үзенчәлекләрен раслый.
Ул тишекләрнең урнашуын, яссылыгын, бөртекләрне контрольдә тотуны, тупаслыкны, каплау калынлыгын яки җыюның туры килүен расламый.
Күпләп заказ бирү өчен шулай ук беренче товар турында шарлы отчет, үлчәм тикшерүе, каплау язмалары, күзәтү мөмкинлеге һәм, күрсәтелгән очракта, соңгы электр сынаулары таләп ителергә мөмкин.
MTC, сызым төзәтмәсе, беренче мәкалә яки үлчәм отчеты, критик тишек һәм яссылык нәтиҗәләрен, каплау сертификатын һәм җирле калынлык күрсәткечләрен, кирәк булганда үткәрүчәнлек отчетын, критик тоташулар өчен соңгы каршылык мәгълүматларын, тайпылыш раслауларын һәм партияне күзәтү мөмкинлеген сорагыз.
Төгәл пакет бәягә кадәр килешенергә тиеш, чөнки тикшерү күләме бәягә дә, китерү вакытына да тәэсир итә.
Гомуми җир бәясенә килешенгән бакыр нигезе, сатып алынган материал чыганагы, кораллар, механик эшкәртү, катламнарны чистарту, чистарту, каплау, тикшерү, төрү, йөк ташу, пошлина һәм яңадан эшләү куркынычы керә.
Бер үк металл бәяләре формуласы һәм әзер коллекция буенча тәэмин итүчеләрне чагыштырыгыз.
Төгәл капланган үлчәмнәрне, критик тишекләрне тикшерүне, материал калдыклары логикасын яки бозылуны булдырмый торган төргәкне исәпкә алмаганда, арзанрак конверсия бәясе ялгыштыргыч булырга мөмкин.
Бастырылган вакыты: 2026 елның 14 августы